研发、生产、销售木材加工类数控智能自动化装备
木托盘生产线、数控打钉机、护角打钉机、电子开料锯、家具螺丝自动装配机、相框钻孔机

热线电话 :
13688961883
售后服务热线:13622613667
技术支持热线:18607692004
研发、生产、销售木材加工类数控智能自动化装备
木托盘生产线、数控打钉机、护角打钉机、电子开料锯、家具螺丝自动装配机、相框钻孔机
13688961883
售后服务热线:13622613667
技术支持热线:18607692004
联系人:唐小姐
电话:13688961883
售后服务热线:13622613667
技术支持热线:18607692004
网 址:www.haokun123.com
地 址:东莞市茶山镇沙墩新城路2号
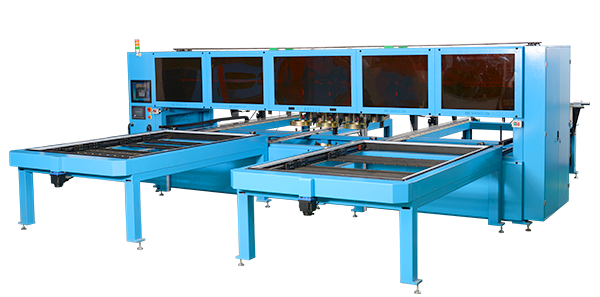
全自动流水线打钉机,包装纸箱木托盘在线打钉方案适配后端包装线、木托盘组装线连续化作业,区别于单机手持打钉、独立工位打钉模式,整套设备对接输送线同步运行,依靠传感器识别、伺服定位、自动送钉、连续击发完成纸箱封箱、托盘板材拼接固定,减少人工周转,适合包装厂、仓储托盘加工厂、成品打包车间大批量稳定生产,方案选型时要区分纸箱在线封箱和木托盘组装打钉两种工况,二者在钉型、打钉力度、定位结构、输送节拍上存在明显差异,前期规划不当容易出现卡钉、打歪、浮钉、节拍跟不上主线等问题。
纸箱在线打钉多用于重型瓦楞纸箱封箱,替代胶带封箱,适合承重偏大、需要反复周转的包装箱,一般搭配卷钉枪机头,配套在滚筒输送线、皮带线上方,采用龙门跨线式安装,机头可以跟随箱体输送同步随行打钉,也可以固定点位,箱体到位后阻挡定位再击发。纸箱打钉常用卷钉,钉距、钉排数量、钉头折弯深度都可以在触摸屏程序内预设,光电传感器检测箱体到位信号,阻挡气缸将箱体限位,避免输送晃动造成钉位偏移,完成打钉之后阻挡释放,箱体继续流入下一道工序。纸箱方案的调试着重的点是输送速度和打钉时序匹配,主线速度过快会出现漏钉、钉位歪斜,速度过慢则会造成整条包装线堵料;同时要控制打钉深度,钉头不能过度击穿纸板,也不能钉入不足出现脱钉,瓦楞层数、纸板含水率变化都会影响击发力度,气源压力需要预留微调区间。针对多规格纸箱,龙门架可以搭配伺服横向移动模组,自动调整打钉位置,切换尺寸时直接调用配方,不用人工反复挪动枪头,适合多品类混线打包的车间。
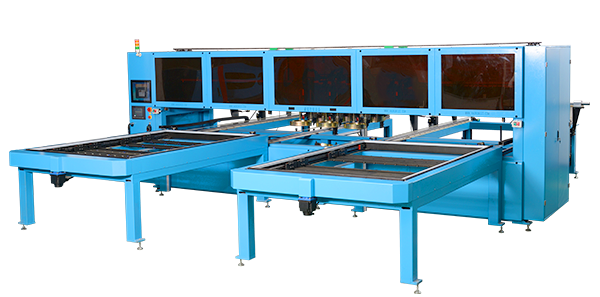
木托盘在线打钉方案复杂度更高,分为美式纵梁托盘、欧式块式托盘两种主流结构,整条产线包含板材上料、自动组坯、定位夹紧、多枪同步打钉、出料堆叠单元,输送多采用重载滚筒线,承载木板、木方组件,依靠定位挡块、侧推气缸把面板、纵梁、垫块对齐压紧,防止板材间隙、错位,这是托盘打钉避免虚钉、脱钉的关键。托盘打钉机头多采用多枪排布结构,4至12组气动钉枪同步工作,部分机型采用伺服移动打钉头,按照程序轨迹依次完成不同位置的钉点,适配不同长宽规格的托盘,常用规格为卷钉或者单排直钉,钉长根据木板厚度组合匹配,打钉深度需要深入下层板材一定距离,保证拼接强度,同时不能击穿底部板材。托盘线的节拍普遍低于纸箱封箱线,常规稳定产能在每小时几十片,方案设计时需要预留缓冲工位,前后工序节拍不一致时,缓冲段用来暂存半成品,避免堵线。
整套在线打钉系统的核心组成包含输送单元、定位夹紧机构、自动送钉料仓、打钉执行机头、检测模块、PLC控制系统和气源处理组件。送钉料仓配备缺料传感器,卷钉或者排钉余量不足时自动报警,提前补料,减少无钉空击;每个枪头都配有钉到位检测、漏钉检测,击发后没有识别到钉信号,系统标记不良品,在出料端分流,避免不良托盘、纸箱流入成品。气源系统是稳定运行的基础,在线机型持续高频击发,压缩空气管路要加装油水分离器、调压阀,保持气压稳定,管路布局减少弯头,气压波动会直接造成打钉力度忽大忽小,出现浮钉、打穿交替发生。伺服版本的机型优势在于柔性更强,换规格只需要调用预设程序,固定枪排机型适合单一规格大批量生产,设备成本更低,调试简单,但是产品切换灵活性偏弱。
在产线对接与布局上,纸箱在线打钉机大多集成在装箱、封箱、码垛主线中间,属于包装线其中一个工位,占用空间小,跨线龙门安装,不影响主线物料通行;木托盘打钉线是独立组装产线,前端对接木板裁切、分料,后端对接成品堆垛,占地面积更大,需要考虑板材上料、废料收集空间。安全防护是在线机型不可忽略的部分,全线加装安全光栅、防护外罩,打钉工位设置隔离区域,设备运行时人员不能进入击发范围,故障报警后自动切断击发信号,只保留输送手动点动,方便排查卡钉、板材卡滞故障。
日常量产的不良管控也需要结合流水线特性,高频故障以卡钉、钉位偏移、漏钉为主。卡钉大多来自送钉轨道变形、钉带变形、气源不稳,在线机型连续作业,卡钉停机对主线影响大,因此料仓、送钉轨道需要每班清理木屑、纸尘;钉位偏移多是箱体、板材定位不牢、输送打滑,需要定期检查阻挡气缸、定位挡板的磨损;漏钉优先排查传感器灵敏度、钉枪撞针磨损、送钉机构分钉异常。木托盘方案还要额外关注木料差异,木材硬度、节疤位置会改变打钉阻力,硬木区域如果力度不变,容易出现钉打弯、钉头外翻,程序上可以分区设置不同击发延时或者气压参数。
方案选型的时候,要先明确产品类型和混线需求,单一规格重型纸箱封箱,优先固定龙门卷钉打钉机,成本低、维护简单;多规格纸箱混线打包,选用伺服移动随行打钉方案;托盘订单量大、规格固定,优先多枪同步固定枪排;托盘款式多、经常换尺寸,选用伺服移动打钉头。同时核算主线节拍,在线打钉工位的处理速度须大于或者等于上游供料速度,否则会成为整条产线瓶颈。试样阶段需要提供实际纸板、木料试样,锁定钉型、钉距、气压、输送速度、夹紧时序,形成封样参数,后续大货生产直接沿用这套配方,降低批量不良风险。在线打钉方案的价值,就是把打钉工序嵌入自动化主线,省去单独转运、人工摆放打钉的环节,持续压缩人工成本,在纸箱、木托盘这类标准化包装产品的大批量生产场景里,提升整体产线的自动化水平。