研发、生产、销售木材加工类数控智能自动化装备
木托盘生产线、数控打钉机、护角打钉机、电子开料锯、家具螺丝自动装配机、相框钻孔机

热线电话 :
13688961883
售后服务热线:13622613667
技术支持热线:18607692004
研发、生产、销售木材加工类数控智能自动化装备
木托盘生产线、数控打钉机、护角打钉机、电子开料锯、家具螺丝自动装配机、相框钻孔机
13688961883
售后服务热线:13622613667
技术支持热线:18607692004
联系人:唐小姐
电话:13688961883
售后服务热线:13622613667
技术支持热线:18607692004
网 址:www.haokun123.com
地 址:东莞市茶山镇沙墩新城路2号
电子裁板锯板材适配,密度板、亚克力、蜂窝板裁切方案是板式加工、广告材料、复合板材开料环节的内容,三种板材材质、内部结构、受力特性差异很大,锯片选型、大小锯搭配、送料速度、压料压力、吸尘配置都需要针对性调整,直接套用同一套参数,很容易出现崩边、糊料、分层、芯材压塌等不良,结合板材特性调试设备,才能稳定裁切品质,降低报废损耗。
密度板是电子裁板锯加工普遍的板材,多用于家具柜体、装饰基材,材质由木纤维和胶剂压制而成,质地均匀,但板材表层和内部纤维结构不一样,表层容易出现撕裂崩边,板材含水率波动也会影响切面效果。锯片优先选用木工专用梯平齿合金锯片,常规搭配大小锯结构,小锯预划槽,提前切断板材表层纤维,主锯跟进裁切,大幅降低正面崩边概率,齿数根据板材厚度调整,薄板材选用齿密规格,厚板材可以适当减少齿数,保证排屑顺畅。送料速度可以保持中等偏快,适合大批量连续开料,压料梁压力均匀稳定即可,压力过大容易在板面留下压痕,压力不足板材会出现打滑,造成尺寸偏差。吸尘系统要保持通畅,密度板粉尘细且量大,吸尘风量不足会造成粉尘附着在锯片表面,持续摩擦板面,让切面发黑、起毛。含水率管控是密度板裁切的隐性要点,板材受潮之后纤维变软,切面容易起毛,烘干过度板材偏脆,边角磕碰容易掉渣,来料含水率偏高的批次,需要适当降低送料速度,提升小锯的预切深度。常见不良集中在板面崩边、切面起毛、锯路发黑,日常维护需要定时打磨锯片,锯齿钝化之后,崩边不良会快速增多,排版开料时也可以利用软件优化,减少窄条料裁切,降低板材抖动带来的尺寸误差。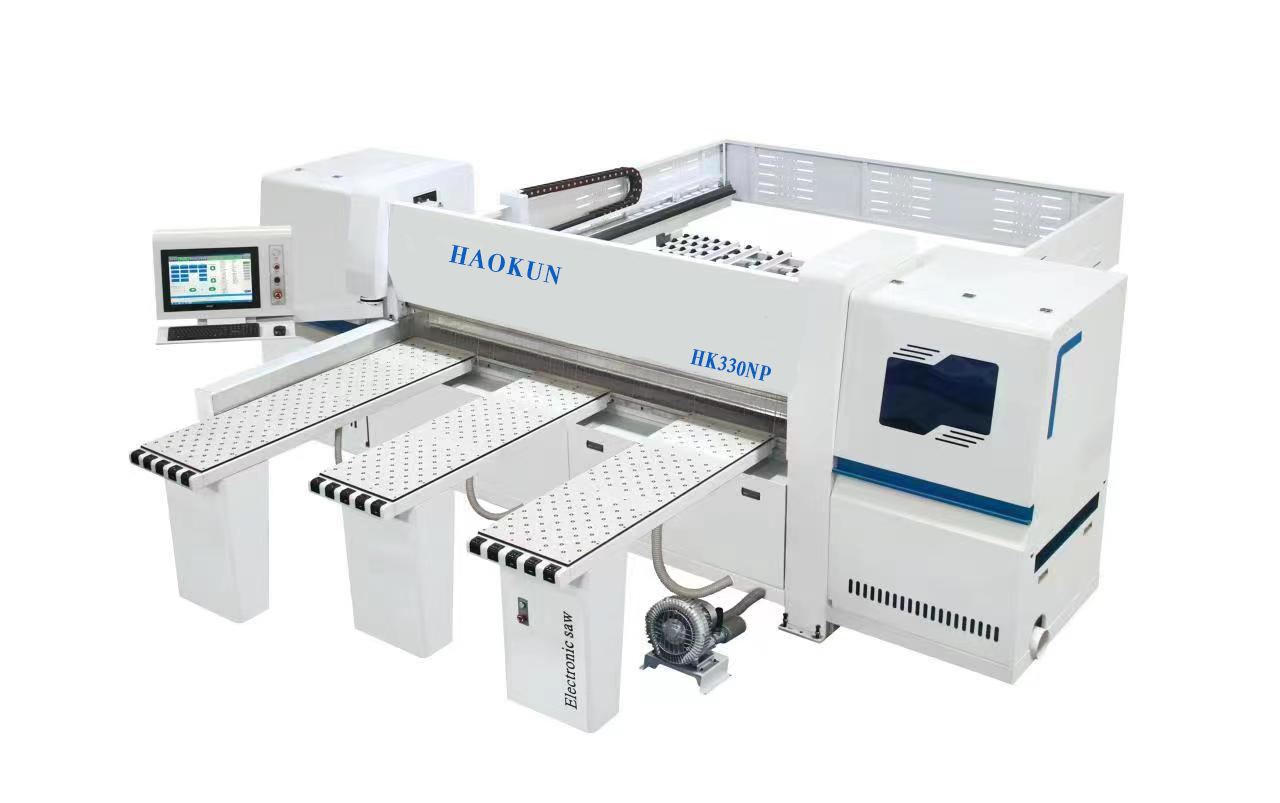
亚克力属于热塑性塑料板材,分为浇筑板和挤出板,裁切大难点是受热熔化粘刀、切面糊边、边角崩裂,对锯片齿形、转速、送料平稳度要求很高,不能直接使用木工锯片。锯片优先选用塑料专用梯平齿锯片,齿数偏多,前角偏小,减少锯齿勾扯板材,降低摩擦生热,部分高光亚克力还可以搭配抛光锯片,裁切后切面不用二次打磨。亚克力裁切一般不建议使用过大的预切深度,小锯划槽深度控制在表层薄膜以内,避免划槽位置受热融化粘连;送料速度要匀速稳定,速度太慢,锯片和板材摩擦时间变长,热量堆积造成熔边,速度过快则冲击力大,板材容易崩角。裁切前保留板材表面保护膜,加工完成再撕掉,保护膜可以缓冲锯齿冲击,减少表层崩裂,工作台面也可以铺垫垫板,防止板材底部崩边。设备压料力度要柔和,亚克力刚性脆,局部压力过大容易出现板面裂纹,高速运转时吸尘不能用强热风,常温吸尘带走碎屑即可,热风会加速板材软化变形。挤出型亚克力更容易受热变形,浇筑板稳定性更好,两种板材参数不能混用,裁切完成之后,切面如果出现轻微熔痕,需要静置冷却再堆叠,防止高温切面互相粘连。
蜂窝板是夹心复合结构,分为纸蜂窝、铝蜂窝、玻纤蜂窝,上下是薄面板,中间蜂窝芯层,裁切风险集中在面板撕裂、芯材压塌、层间脱胶、切口蜂窝松散,压料、送料、锯片都要做适配调整。压料结构是蜂窝板裁切的重中之重,普通重型压梁容易直接压塌蜂窝空腔,需要采用柔性压条或者分区调压,压料压力调低,保证板材不位移即可,避免蜂窝芯被挤压变形,部分铝蜂窝板还需要升级缓冲式压料组件,防止面板压出凹痕。锯片根据面层材质选择,纸蜂窝板选用细齿木工锯片,铝蜂窝板选用加工铝用的TCG齿锯片,锯齿锋利度要求高,钝刀拉扯面板,易出现面层起皮、分层;大小锯方案可以保留,小锯轻轻划开上下表层,主锯切断中间芯层,减少单锯直接撕裂面板的情况。送料速度不宜过快,匀速低速送料,降低锯片对蜂窝芯的冲击,蜂窝芯本身支撑力弱,冲击过大,切口位置蜂窝会松散、掉渣。工作台浮珠台面要保证全部浮珠灵活升起,整片板材多点支撑,悬空位置裁切会让板材弯折、切口歪斜。铝蜂窝裁切还要做好防护,金属碎屑飞溅,吸尘管路需要耐磨处理,及时清理铝屑,防止碎屑卡在锯座、导轨之间磨损设备;纸蜂窝裁切之后切口容易吸潮,裁切完成的半成品要及时做封边处理,隔绝水汽,避免芯材受潮软化。
切换板材加工的时候,不能只修改送料速度,需要同步更换锯片、调整压料压力、微调小锯深度、核对吸尘配置,每次换料前拿边角余料试切,检查切面状态,锁定参数之后再批量生产。密度板适合高速量产,核心管控崩边和粉尘;亚克力属于热敏材料,核心控制摩擦温度,避免熔边;蜂窝板是夹心结构,核心保护蜂窝芯不被压塌、面板不分层。同一条电子裁板锯,做好多板材参数配方存储,在数控系统内保存三套工艺参数,换料直接调用,减少反复调试时间,同时试样封样,把切面标准、尺寸公差、压痕要求一并确认,保障不同板材批次裁切品质稳定。